Relevé de cotes en cours de fabrication
2/3 · 67 %Instruments de mesure vérifiés et dans leur période d’étalonnage
Cote A : diamètre extérieur
Cote B : longueur
À la fin du relevé, cet écart est proposé en action, à faire avant le 13 octobre.
À quoi sert ce modèle
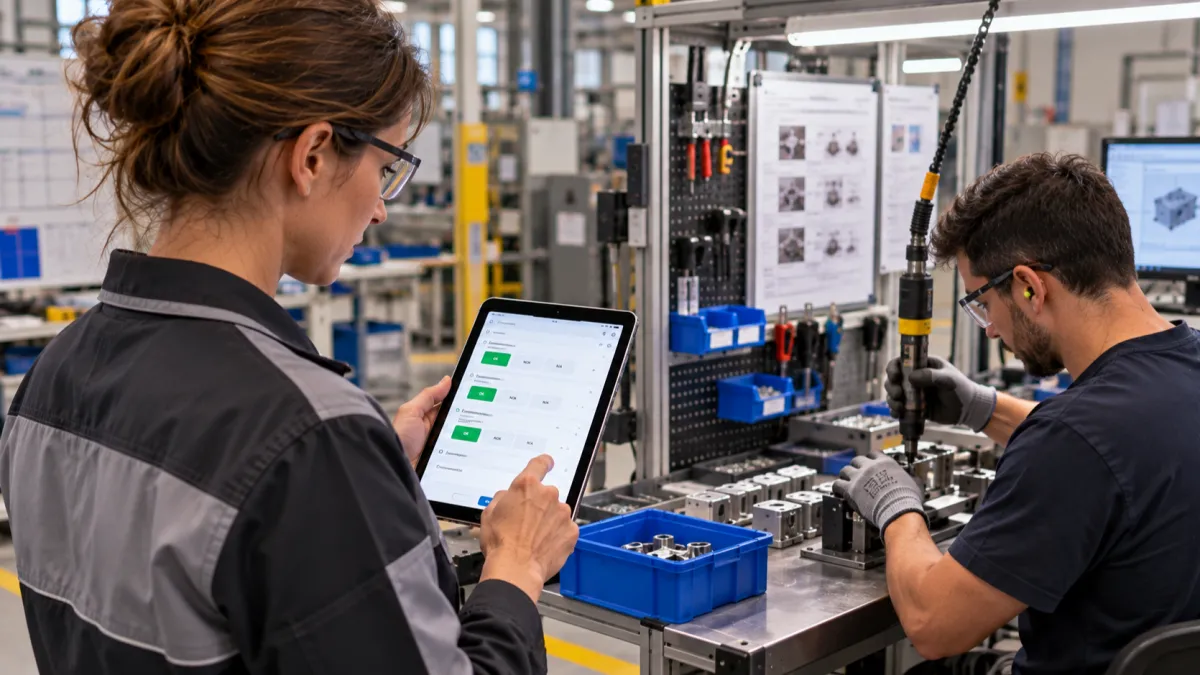
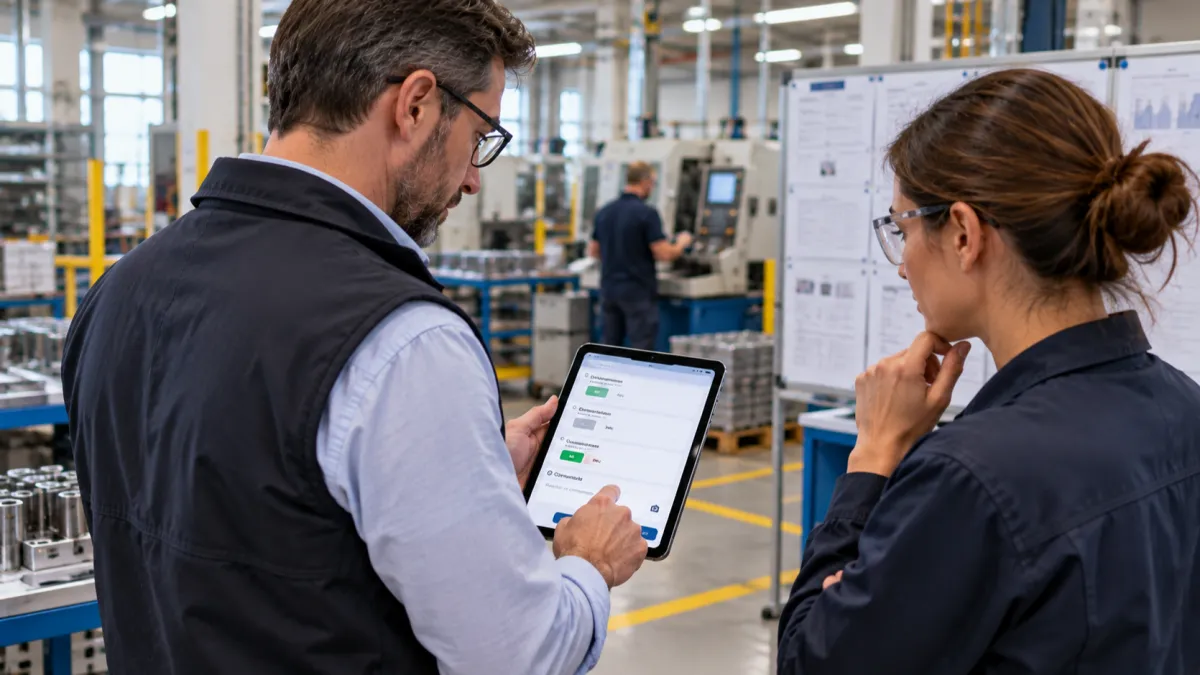
Entre la première pièce validée et la dérive découverte au contrôle final, il y a des heures de production, parfois un lot entier à trier. Le relevé en cours de fabrication existe pour ça : mesurer peu, mais régulièrement, les cotes qui comptent, et voir la dérive sur la courbe avant qu’elle ne sorte de la tolérance.
Ce modèle est une trame à dupliquer : une copie par référence de pièce, avec vos cotes réelles, vos cibles et vos tolérances, telles que portées au plan. Les trois cotes proposées sont des exemples à remplacer.
Pour qui : opérateur, régleur, contrôleur au poste, responsable qualité de PMI d’usinage, plasturgie, tôlerie, métallurgie.
Fréquence : la première pièce de chaque série ou de chaque réglage, puis un prélèvement à la fréquence de votre gamme (toutes les 20 pièces, toutes les heures). Un relevé par machine-poste : la courbe par machine montre qui dérive.
Les 9 points de ce modèle
6 questions notées sur 9. Chaque question a son type de réponse et, quand c’est utile, un seuil d’alerte.
Ce modèle est un point de départ. Une fois copié dans votre compte, tout se modifie : les questions, leur formulation, les seuils, les sections, et vous ajoutez vos propres points de mesure.
Contexte du prélèvement
-
Texte libre
Référence pièce, numéro d’ordre de fabrication et repère du prélèvement
« Axe 2041, OF 26-118, pièce n° 40 » : de quoi retrouver le lot en cas de tri.
-
OK / NOK / N/A
Type de contrôle
-
OK / NOK / N/A
Instruments de mesure vérifiés et dans leur période d’étalonnage
Les cotes (exemples à remplacer par celles de votre plan)
-
Cible 25 ± 0.05 mm
Cote A : diamètre extérieur
Exemple : Ø 25 ± 0,05. Remplacez par la cote du plan, mesurée toujours au même endroit.
Tolérance : ± 0.05 mm
-
Cible 120 ± 0.1 mm
Cote B : longueur
Exemple : 120 ± 0,10. Dupliquez la ligne autant de fois que le plan a de cotes à suivre.
Tolérance : ± 0.1 mm
-
Cible 60 ± 0.08 mm
Cote C : entraxe
Exemple : 60 ± 0,08.
Tolérance : ± 0.08 mm
Aspect et décision
-
OK / NOK / N/A
Aspect conforme : pas de bavure, choc, rayure ou défaut de surface
-
OK / NOK / N/A
Décision prise si écart : production arrêtée, lot isolé depuis le dernier prélèvement conforme
Le tri et le réglage se tracent en action : qui, quoi, jusqu’à quelle pièce.
-
Photo
Photo du défaut ou de l’affichage de mesure
Construit avec Kaizen.fr
Ce modèle emploie 4 des 10 types de réponse du moteur. Les voici tous : votre formulaire se compose avec ceux que votre métier demande.
- Valeur numérique avec unité
- Valeur cible ± tolérance employé ici
- Note
- Pourcentage
- Échelle personnalisée
- OK / NOK employé ici
- Liste de choix
- Texte libre employé ici
- Date
- Photo à fournir employé ici
Comment l’utiliser
- Dupliquez ce modèle pour chaque référence et renommez-le (« Relevé — Axe 2041 ») : remplacez les cotes d’exemple par celles du plan, cible et tolérance exactes.
- La première pièce autorise la série : relevé complet, et la production n’engage pas tant qu’une cote est hors tolérance.
- Mesurez toujours au même endroit de la pièce, avec le même instrument, pièce à température d’atelier : la répétabilité du geste fait la fiabilité de la courbe.
- Le lieu, c’est la machine ou le poste : la même référence sur deux machines fait deux courbes, et la comparaison dit laquelle tient la cote.
- Une cote hors tolérance arrête et isole : tri du lot depuis le dernier prélèvement conforme, réglage, nouvelle première pièce. L’action tracée dit qui a trié quoi.
- Surveillez la tendance, pas seulement la tolérance : trois prélèvements qui glissent du même côté annoncent la sortie ; le réglage anticipé coûte une pièce, pas un lot.
Les erreurs classiques
- Mesurer une pièce chaude. Sortie de broche ou de moule, la pièce n’a pas sa cote : attendez la température d’atelier ou corrigez.
- Changer d’instrument en cours de série. Pied à coulisse puis micromètre, et la courbe fait un saut qui n’existe pas sur la pièce.
- Noter « bonne » sans la valeur. Sans le chiffre, pas de courbe, pas de tendance, pas d’anticipation : la valeur se note même parfaite.
- Confondre dérive et rebut. Une cote proche de la limite reste conforme (le plan et l’incertitude de mesure font foi), mais elle annonce la sortie : le réglage se décide à la tendance, maintenant, pas au prochain prélèvement.
- Des instruments jamais vérifiés. Un micromètre faux rend tous les relevés faux : l’étalonnage a sa date, et elle se respecte.