À quoi sert ce modèle
Un client renvoie une caisse de pièces : une cote est hors tolérance sur la moitié du lot. On remonte au poste. L’intérimaire arrivé lundi travaille avec le mode opératoire à l’indice B, alors que le C est sorti il y a trois semaines. Le pied à coulisse porte une étiquette d’étalonnage dépassée depuis l’été. Et la feuille d’autocontrôle affiche la même valeur sur douze lignes d’affilée, écrites avec le même stylo. Rien de tout cela ne s’est produit le jour même : ça durait, et personne n’était venu regarder.
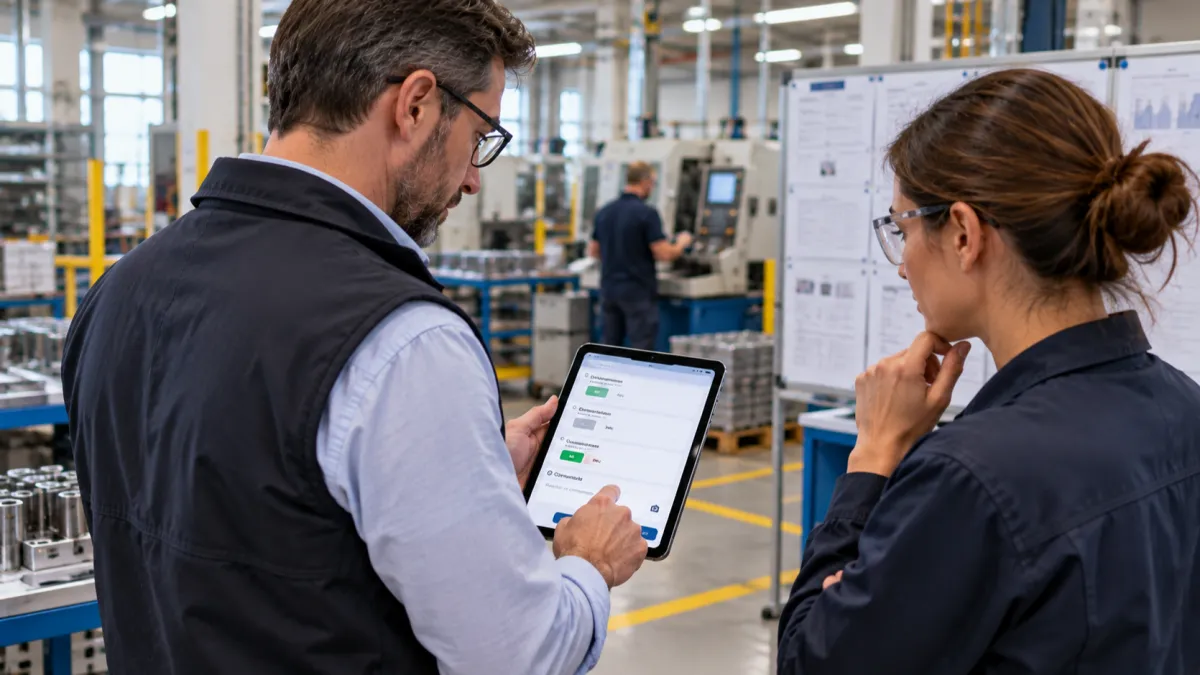
Tout le monde a des procédures. La question est de savoir si le poste les applique quand personne ne l’observe. Cet audit compare ce qui est écrit avec ce qui se fait, pendant la production, avec l’opérateur au travail. Il remplace la revue documentaire faite au bureau et la visite annuelle qu’on prépare la veille en rangeant le poste.
Il ne recoupe pas les modèles voisins : l’audit 5S regarde le rangement et la propreté, le Gemba Walk sert à écouter l’équipe, le contrôle à la réception porte sur ce qui arrive. Ici on suit le fil d’une pièce : le mode opératoire, les réglages, l’autocontrôle et les instruments de mesure, les matières, les pièces non conformes, puis la sécurité du poste et de ceux qui passent autour.
Pour qui : le responsable qualité, le chef d’atelier, le chef d’équipe ou l’animateur d’îlot d’une PMI, et le dirigeant qui veut savoir si ce qui est écrit est fait.
Fréquence recommandée : une fois par mois et par poste, pendant la production. En plus, à chaque démarrage de série sur les postes sensibles, ceux qui ont déjà connu une réclamation ou qui portent une caractéristique critique.
Ce que mesure le score : la part des points conformes parmi les points applicables. Un poste bien tenu reste au-dessus de 90 %. Quand le score baisse, l’écart entre l’écrit et le réel grandit : avant de reprendre l’opérateur, regardez si c’est le document qui ne colle plus au poste. Un mode opératoire que personne ne suit est souvent un mode opératoire faux.
Les 39 points de ce modèle
32 questions notées sur 39. Chaque question a son type de réponse et, quand c’est utile, un seuil d’alerte.
Ce modèle est un point de départ. Une fois copié dans votre compte, tout se modifie : les questions, leur formulation, les seuils, les sections, et vous ajoutez vos propres points de mesure.
Contexte de l’audit
-
Texte libre
Poste ou îlot audité
-
Texte libre
Référence produit et numéro d’ordre de fabrication
-
Choix dans une liste
Moment de l’audit
-
Choix dans une liste
Opérateur au poste
Mode opératoire et formation
-
Conforme / Non conforme / N/A
Mode opératoire présent au poste, lisible depuis la place de travail
-
Conforme / Non conforme / N/A
Indice du mode opératoire identique à celui de la liste en vigueur
Comparez l’indice affiché avec la liste des documents ou le système documentaire.
-
Conforme / Non conforme / N/A
Cycle observé réalisé dans l’ordre du mode opératoire
Regardez un cycle complet sans rien dire avant de poser la moindre question.
-
Conforme / Non conforme / N/A
Opérateur noté formé à ce poste dans la matrice de polyvalence
-
Conforme / Non conforme / N/A
Alerte qualité en cours affichée au poste et connue de l’opérateur
N/A s’il n’y a aucune alerte qualité en cours sur ce produit.
Réglages et démarrage de série
-
Conforme / Non conforme / N/A
Fiche de réglage présente au poste
N/A pour un poste manuel sans paramètre à régler.
-
Valeur en paramètres
Nombre de paramètres relevés sur la machine
Températures, pressions, vitesses, temps de cycle : relevez ceux que la fiche de réglage fixe.
-
Valeur en paramètres
Nombre de paramètres hors de la tolérance de la fiche de réglage
Lisez la valeur affichée par la machine, pas celle notée sur la feuille. Zéro est la seule valeur conforme.
Seuil : maximum 0 paramètres
-
Conforme / Non conforme / N/A
Outillage monté conforme à celui prévu par la gamme
Vérifiez la référence gravée sur l’outil ou le moule.
-
Conforme / Non conforme / N/A
Validation de la première pièce enregistrée avant le lancement de la série
Autocontrôle et moyens de mesure
-
Conforme / Non conforme / N/A
Autocontrôle réalisé à la fréquence prévue
Comparez l’heure des derniers enregistrements avec la fréquence du plan de contrôle.
-
Conforme / Non conforme / N/A
Résultats d’autocontrôle notés au fil de l’eau
Des valeurs identiques ligne après ligne, ou écrites de la même encre en fin de poste, sont un écart.
-
Conforme / Non conforme / N/A
Point hors limites de la carte de contrôle suivi d’une réaction notée
N/A s’il n’y a pas de carte de contrôle ou aucun point hors limites.
-
Conforme / Non conforme / N/A
Moyens de mesure prévus au plan de contrôle présents au poste
-
Valeur en instruments
Nombre de moyens de mesure du poste sans étalonnage valide
Étiquette absente ou date dépassée compte comme non valide. Zéro est la seule valeur conforme.
Seuil : maximum 0 instruments
-
Conforme / Non conforme / N/A
Mesure refaite par l’auditeur identique à celle de l’opérateur
Faites mesurer une pièce par l’opérateur, puis mesurez-la vous-même avec le même instrument.
Matières et traçabilité
-
Conforme / Non conforme / N/A
Matières et composants au poste identifiés par une étiquette avec référence et lot
-
Conforme / Non conforme / N/A
Référence matière conforme à l’ordre de fabrication
-
Conforme / Non conforme / N/A
Aucun composant d’une autre référence présent au poste
-
Conforme / Non conforme / N/A
Fiche suiveuse ou enregistrement de lot à jour
-
Conforme / Non conforme / N/A
Pièces bonnes identifiées dans leur contenant
Pièces non conformes et retouches
-
Conforme / Non conforme / N/A
Bac rouge présent et identifié au poste
-
Valeur en pièces
Nombre de pièces non conformes trouvées hors du bac rouge
Pièces douteuses posées sur l’établi « pour voir » comprises. Zéro est la seule valeur conforme.
Seuil : maximum 0 pièces
-
Conforme / Non conforme / N/A
Retouches faites selon une instruction écrite
N/A si aucune retouche n’est autorisée à ce poste.
-
Conforme / Non conforme / N/A
Rebuts du poste comptés et enregistrés
-
Conforme / Non conforme / N/A
Opérateur capable de dire qui prévenir en cas de dérive
Sécurité du poste et des abords
-
Conforme / Non conforme / N/A
Protecteurs et carters en place
-
Conforme / Non conforme / N/A
Aucun capteur ni barrière immatérielle neutralisé
-
Conforme / Non conforme / N/A
Arrêt d’urgence accessible et dégagé
N/A pour une machine portative ou guidée à la main (art. R.4324-15).
-
Conforme / Non conforme / N/A
Équipements de protection individuelle prévus portés
-
Conforme / Non conforme / N/A
Allée de circulation le long du poste dégagée
Palettes, bacs ou chariots qui débordent obligent les piétons à passer dans la voie des chariots.
-
Conforme / Non conforme / N/A
Poste voisin et allée protégés des projections
N/A si le poste ne produit ni copeaux, ni étincelles, ni éclaboussures.
Suites de l’audit
-
Conforme / Non conforme / N/A
Écarts du précédent audit de ce poste soldés
N/A pour le premier audit du poste.
-
Texte libre
Observations et points restitués à l’opérateur
-
Photo
Photo de l’écart principal
Construit avec Kaizen.fr
Ce modèle emploie 5 des 10 types de réponse du moteur. Les voici tous : votre formulaire se compose avec ceux que votre métier demande.
- Valeur numérique avec unité employé ici
- Valeur cible ± tolérance
- Note
- Pourcentage
- Échelle personnalisée
- OK / NOK employé ici
- Liste de choix employé ici
- Texte libre employé ici
- Date
- Photo à fournir employé ici
Comment l’utiliser
- Venez pendant la production, sans prévenir. Un poste audité à l’arrêt ou après un coup de rangement ne dit rien de ce qui se passe le reste du mois.
- Regardez un cycle complet avant de parler. L’opérateur reprend ses gestes habituels au bout de quelques pièces, c’est ceux-là qu’il faut voir.
- Faites montrer plutôt que raconter. « Montrez-moi votre dernier autocontrôle » donne une réponse vraie, « vous faites bien vos contrôles ? » n’en donne jamais.
- Lisez les valeurs sur la machine. La fiche de réglage indique la valeur voulue, l’afficheur indique celle qui produit.
- Changez de poste, d’équipe et d’heure. L’équipe de nuit et le vendredi après-midi ont leurs propres écarts.
- Corrigez l’écrit quand il est faux. Si trois opérateurs font autrement que le mode opératoire, c’est peut-être eux qui ont raison : mettez le document à jour.
- Restituez à l’opérateur avant de partir. 2 minutes pour dire ce qui va bien et ce qui est à reprendre valent mieux qu’un compte rendu qu’il ne lira pas.
Les erreurs classiques
- Annoncer l’audit la veille. Le poste est rangé, le mode opératoire à jour a été imprimé le matin, et vous notez 100 % sur une situation qui n’existe que ce jour-là.
- Cocher l’autocontrôle parce que la feuille est remplie. Regardez l’heure des lignes et les valeurs : 12 mesures identiques au centième ont rarement été mesurées.
- Accepter un instrument sans étiquette parce qu’« il est bon ». Personne ne peut le prouver, et si le client conteste une cote, tout le lot mesuré avec lui devient douteux.
- Laisser des pièces douteuses sur l’établi. Une pièce « à voir » finit tôt ou tard dans le bon bac, et c’est elle que le client reçoit.
- Reprocher l’écart à l’opérateur sans regarder le document. Il arrête de montrer ce qu’il fait vraiment, et l’audit suivant ne voit plus rien.
- Toujours auditer le même poste, le mardi à 10 h. Les écarts se concentrent sur les postes qu’on regarde le moins et aux heures où l’encadrement n’est pas là.
- Ne jamais solder les écarts du dernier audit. Le même point revient chaque mois, et l’équipe comprend que l’audit ne sert qu’à remplir une grille.